


Novità del settore
Casa / Novità / Novità del settore / Guida alla scelta della macchina per elettroerosione a tuffo CNC
Guida alla scelta della macchina per elettroerosione a tuffo CNC
 2026.07.23
 Novità del settore
Guida alla selezione
Cos'è un Macchina per elettroerosione a tuffo
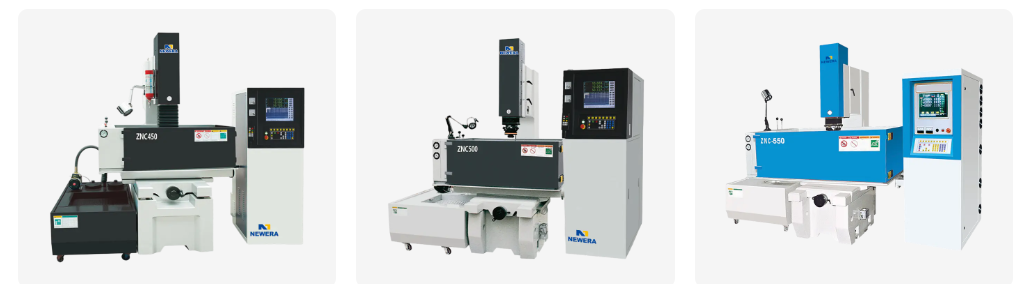
A Elettroerosione a tuffo La macchina modella un pezzo abbassando un elettrodo formato nel materiale mentre una rapida serie di scintille elettriche erode la superficie per adattarla alla geometria dell'elettrodo. Questo processo, generalmente chiamato EDM a tuffo, rimuove il materiale attraverso l'elettroerosione controllata anziché la forza di taglio, motivo per cui la durezza ha poco effetto sulle prestazioni di una macchina per elettroerosione a tuffo. L'elettrodo e il pezzo sono immersi nel fluido dielettrico e ogni scintilla rimuove una piccola quantità di materiale finché la cavità finita non rispecchia la forma dell'elettrodo.
Una macchina a tuffo, a volte chiamata macchina per elettroerosione a pistone, è lo strumento standard per la produzione di cavità di stampi, impronte di stampi e altre geometrie interne complesse che sono difficili o impossibili da raggiungere con un utensile da taglio rotante. Un moderno elettroerosione a tuffo CNC aggiunge il controllo programmabile degli assi e i cicli orbitanti oltre a questo processo principale, motivo per cui la maggior parte degli attuali acquisti di macchine per elettroerosione sono unità basate su CNC anziché azionate manualmente.
Come funziona l'elettroerosione a tuffo
Il ciclo dell’erosione da scintille
La rimozione del materiale avviene attraverso migliaia di scariche elettriche individuali ogni secondo, ognuna delle quali vaporizza una quantità microscopica di materiale sia dall'elettrodo che dal pezzo in lavorazione. Poiché anche l'elettrodo si usura durante questo ciclo, il materiale dell'elettrodo e le impostazioni di scarico vengono scelti insieme per bilanciare la velocità di rimozione rispetto alla quantità di forma dell'elettrodo che deve essere preservata per una passata di finitura.
Il ruolo del fluido dielettrico
Il fluido dielettrico, in genere un olio specializzato, riempie lo spazio tra l'elettrodo e il pezzo in lavorazione, isolandolo finché la tensione non si accumula abbastanza da innescare una scintilla, quindi eliminando successivamente i detriti erosi. La circolazione e il filtraggio costanti del fluido impediscono ai detriti di interferire con gli scarichi successivi, il che spiega perché il design del serbatoio e la capacità di filtraggio contano tanto quanto il generatore stesso.
Materialei comunemente lavorati con l'elettroerosione a tuffo
Poiché l'elettroerosione rimuove il materiale elettricamente anziché meccanicamente, qualsiasi materiale elettricamente conduttivo può generalmente essere lavorato a macchina indipendentemente dalla durezza o tenacità. La tabella seguente illustra i materiali spesso abbinati a una macchina per elettroerosione.
| Material | Intervallo di durezza tipico | Lavorabilità con elettroerosione a tuffo | Uso comune |
|---|---|---|---|
| Acciaio per utensili temprato | Fino a 60-65 HRC | Non influenzato dalla durezza poiché la rimozione è termica ed elettrica | Cavità dello stampo ad iniezione |
| Lega di titanio | Durezza moderata, elevata tenacità | Lavorabile nonostante la tenacità che mette a dura prova gli utensili da taglio | Componenti aerospaziali e medicali |
| Carburo di tungsteno | Durezza molto elevata | Lavorabile tramite elettroerosione dove la sola rettifica è lenta | Inserti per utensili da taglio e parti soggette ad usura |
| Ceramica conduttiva | Elevata durezza, fragile | Lavorabile se elettricamente conduttivo | Componenti specializzati resistenti all'usura |
| Acciaio inossidabile | Durezza da moderata ad elevata | Buona lavorabilità generale | Utensili medicali e alimentari |
Utilizzo del materiale dell'elettrodo su una macchina per stampi a tuffo
La scelta del materiale dell'elettrodo influisce sul tasso di usura, sulla finitura ottenibile e sulla qualità del trasferimento dei dettagli nella cavità. La tabella seguente mostra un modello di utilizzo generale dei comuni materiali per elettrodi su una macchina per elettroerosione a tuffo.
Elettroerosione a tuffo rispetto all'elettroerosione a filo e alla fresatura CNC
L'elettroerosione a tuffo è uno dei tanti modi per produrre una cavità o un elemento di precisione e il confronto con l'elettroerosione a filo e la fresatura CNC aiuta a chiarire dove si adatta meglio una macchina per elettroerosione a tuffo. Il grafico radar sottostante allinea cinque attributi pratici per tutti e tre i metodi.
- Elettroerosione a tuffo
- Elettroerosione a filo
- Fresatura CNC
Tasso di rimozione materiale in base all'impostazione della corrente di scarica
L’aumento della corrente di scarica su una macchina per elettroerosione accelera la rimozione del materiale ma modifica anche la finitura superficiale e l’usura dell’elettrodo, motivo per cui le passate di sgrossatura e finitura in genere vengono eseguite con impostazioni diverse. Il grafico a linee seguente illustra una relazione generale tra la corrente di scarica e il relativo tasso di rimozione.
Finitura superficiale tipica per fase di lavorazione
La finitura superficiale su una macchina per elettroerosione a tuffo migliora man mano che il processo passa dalla sgrossatura a passaggi di finitura progressivamente più fini. La tabella seguente mostra un valore Ra generale, misurato in micrometri, associato a ciascuna fase.
Classe della macchina e riferimento alle specifiche
Abbinando le dimensioni del serbatoio di lavoro e la capacità di peso dell'elettrodo al blocco di stampo o alla cavità più grande in produzione si evita di scoprire a metà progetto che una macchina è sottodimensionata. La tabella seguente raggruppa le classi comuni di macchine per elettroerosione a tuffo CNC in base alla gamma di specifiche generali.
| Classe macchina | Dimensioni del serbatoio di lavoro | Peso massimo dell'elettrodo | Precisione di posizionamento |
|---|---|---|---|
| Piccolo | 400 x 300 x 250 mm | Fino a 50kg | Più o meno 0,005 mm |
| Medio | 650 x 450 x 350 mm | Fino a 150kg | Più o meno 0,005 mm |
| Grande | 1000 x 700 x 500 mm | Fino a 500 chilogrammi | Più o meno 0,008 mm |
| Molto grande | 1500 x 1000 x 700 mm | Fino a 1000kg | Più o meno 0,01 mm |
Tipico flusso di lavoro di produzione dell'elettroerosione a tuffo
Una cavità finita prodotta su un elettroerosione a tuffo CNC generalmente passa attraverso la stessa ampia sequenza indipendentemente dalla complessità della parte. Le fasi seguenti delineano il flusso generale.
- 1 Progettazione e fabbricazione degli elettrodi
- 2 Impostazione e allineamento del pezzo
- 3 Passaggio di sgrossatura
- 4 Passaggio semi-finale
- 5 Passaggio finale
- 6 Pulizia e ispezione
Dove vengono utilizzate le macchine per elettroerosione a tuffo
La precisione e l'indipendenza dalla durezza del lavoro della macchina per elettroerosione a tuffo la rendono una scelta standard in diversi contesti di produzione.
-
Cavità di stampi e matrici
Stampi a iniezione e utensili per pressofusione in cui la geometria della cavità interna non può essere raggiunta con un utensile da taglio rotante.
-
Componenti aerospaziali
Fori di raffreddamento e caratteristiche complesse nelle parti in titanio e superleghe dove il taglio convenzionale è difficile.
-
Stampi per dispositivi medici
Cavità dai dettagli fini che necessitano di una finitura liscia e di una stretta coerenza dimensionale su lunghi cicli di produzione.
-
Utensili e punzoni temprati
Componenti di punzoni e matrici lavorati dopo la tempra, poiché l'elettroerosione non è influenzata dallo stato indurito del materiale.
Scelta di un produttore di macchine per elettroerosione a tuffo
Lavorare con un fornitore dedicato di macchine per elettroerosione a tuffo CNC invece che con un rivenditore generico di macchine utensili di solito ha senso quando un'officina necessita di software di controllo specifico, dimensioni del serbatoio o funzionalità di automazione. Alcuni punti di controllo pratici aiutano a restringere la ricerca tra le opzioni per una macchina per elettroerosione a tuffo OEM.
- Verificare che il sistema di controllo supporti gli schemi di movimento degli elettrodi e i cicli orbitanti necessari al programma di attrezzaggio.
- Controllare le dimensioni del serbatoio di lavoro e la capacità del peso dell'elettrodo rispetto allo stampo o al blocco cavità più grande previsto nella produzione.
- Esaminare la risposta del servo e le prestazioni del controllo del gap, poiché ciò influisce sulla coerenza con cui viene mantenuto lo spinterometro durante una lunga passata di finitura.
- Chiedi informazioni sul tipo di generatore e su come viene regolata l'energia di scarico tra le passate di sgrossatura e finitura.
- Osserva la capacità di filtrazione e circolazione del fluido dielettrico, poiché la pulizia del fluido influisce sia sulla qualità della finitura che sull'usura degli elettrodi.
Un certo numero di acquirenti si rivolge a un produttore di macchine per elettroerosione a tuffo con sede in Cina una volta che crescono le esigenze di volume o di personalizzazione, in gran parte a causa della concentrazione dello sviluppo di software di controllo, della progettazione di generatori e della capacità di costruzione meccanica all'interno di un'unica regione di fornitura. Questo è anche il luogo in cui una macchina per elettroerosione a tuffo automatica, dotata di cambio elettrodo automatizzato e funzioni di ciclo non presidiato, tende ad essere più facile da reperire insieme ai design standard dei serbatoi manuali.
Sfondo di produzione
Nantong New Era Technology Co., LTD si concentra sullo sviluppo, progettazione e produzione di macchine a controllo numerico e macchine utensili CNC da oltre 20 anni, supportata da un team che comprende sviluppo tecnologico, produzione e servizio di vendita.
- Esperienza 20 anni
- Modello di business Sviluppo di macchine per elettroerosione OEM e ODM
- Capacità principale Progettazione e produzione di macchine utensili CNC
- Struttura Centro di produzione e montaggio
Operando come produttore di macchine per elettroerosione OEM e azienda di macchine per elettroerosione a tuffo ODM, il team lavora con i clienti per abbinare la configurazione della macchina, come dimensioni del serbatoio, impostazioni del generatore e software di controllo, alle parti prodotte, attingendo agli sviluppi continui nel campo per perfezionare la progettazione della macchina nel tempo.
Cosa controllare prima di acquistare una macchina per stampi a tuffo
- Richiedi una prova campione della cavità su un materiale rappresentativo prima di impegnarti in un ordine completo.
- Verifica che il software di controllo supporti la libreria di elettrodi e i modelli orbitanti già utilizzati dai tuoi programmi di attrezzaggio.
- Conferma la corsa dell'asse e le dimensioni del serbatoio rispetto al blocco stampo più grande previsto, non solo alla dimensione media del pezzo.
- Esaminare la facilità con cui è possibile reperire materiali di consumo come filtri e portaelettrodi per il funzionamento continuo.
- Discutere la formazione e il supporto per la configurazione del sistema di controllo in modo da poter creare nuovi programmi senza una lunga curva di apprendimento.
Domande frequenti
-
Q1. Cos'è una macchina per elettroerosione a tuffo
Una macchina per elettroerosione a tuffo, chiamata anche macchina per elettroerosione a tuffo o macchina per elettroerosione a pistone, modella un pezzo abbassando un elettrodo formato nel materiale mentre ripetute scintille elettriche erodono la superficie per adattarla alla forma dell'elettrodo.
-
Q2. Come funziona l'affondamento dello stampo per elettroerosione
Un elettrodo sagomato e il pezzo da lavorare sono immersi nel fluido dielettrico e una serie di scariche elettriche rapide tra i due erode il materiale dal pezzo da lavorare secondo la disposizione dell'elettrodo.
-
Q3. Cos'è l'elettroerosione a tuffo?
L'EDM a tuffo è il nome generale del processo per l'utilizzo di una macchina per elettroerosione a tuffo per formare cavità, come stampi e impronte di matrici, attraverso l'elettroerosione controllata anziché tramite utensili da taglio.
-
Q4. Cos'è la ram EDM
Ram EDM è un altro nome comune per l'EDM a tuffo, in riferimento al pistone che spinge l'elettrodo verso il basso nel pezzo durante il ciclo di lavorazione.
-
Q5. Quali materiali possono essere lavorati con elettroerosione?
L'elettroerosione funziona su qualsiasi materiale elettricamente conduttivo, che copre la maggior parte degli acciai per utensili, acciaio inossidabile, leghe di titanio, carburo di tungsteno e varie ceramiche conduttive.
-
Q6. Acciaio temprato per elettroerosione
Sì, poiché la rimozione del materiale avviene tramite scarica elettrica anziché tramite forza di taglio, la durezza ha un effetto minimo sulle prestazioni del processo.
-
D7. È possibile lavorare il titanio con la macchina per elettroerosione
Sì, le leghe di titanio vengono comunemente lavorate con l'elettroerosione, in particolare per componenti aerospaziali e medici dove la loro tenacità rende più difficile il taglio convenzionale.
-
Q8. Può tagliare il metallo duro mediante elettroerosione
Sì, il carburo di tungsteno è un'applicazione comune per l'elettroerosione, soprattutto per inserti di utensili da taglio e parti soggette ad usura dove la sola rettifica sarebbe lenta e difficile.
-
D9. Quanto è precisa la lavorazione per elettroerosione
La precisione di posizionamento su una macchina per elettroerosione a tuffo ben mantenuta rientra comunemente in un intervallo intorno a più o meno 0,005 mm, sebbene la cifra esatta dipenda dalla classe della macchina e dalle impostazioni del processo.
-
Q10. Quale finitura superficiale può ottenere l'elettroerosione
La finitura superficiale dipende dalla fase di lavorazione, con passate di sgrossatura che lasciano una struttura più grossolana e passate di finitura in grado di raggiungere una superficie fine, quasi a livello di specchio.


Se sei interessato ai nostri prodotti, contattaci.
DETTAGLI DI CONTATTO
Nantong New Era Technology Co., LTD
- Parco industriale a cinque stelle, distretto di Chongchuan, città di Nantong, provincia di Jiangsu, Cina
- TEL:+86-19851302688
- E-Mail: [email protected]
Prodotti
Link rapido
Notizie
Terminale mobile
NANTONG NEW ERA TECHNOLOGY CO., LTD Tutti i diritti riservati. Produttori di centri di lavorazione CNC Fabbrica cinese di centri di lavorazione
