


Novità del settore
Casa / Novità / Novità del settore / Spiegazione dei centri di lavoro CNC: tipi, specifiche principali e come scegliere
Spiegazione dei centri di lavoro CNC: tipi, specifiche principali e come scegliere
 2026.09.23
 Novità del settore
Una volta un appaltatore di lavorazioni meccaniche ci ha presentato un preventivo per 2.000 alloggiamenti di pompe con un semplice requisito: una tolleranza del foro di ±0,008 mm, documentata su ogni parte. Le frese manuali dell'officina potevano raggiungere quel numero in una buona giornata, ma non turno dopo turno, e non con i registri di misurazione richiesti dal cliente. L'ordine è andato a un'officina che gestisce centri di lavoro CNC. La domanda del proprietario in seguito era esattamente quella che ogni acquirente dovrebbe porre: di quale tipo di centro di lavoro ho effettivamente bisogno e quali specifiche determinano realmente se sarà redditizio?
Cosa definisce un centro di lavoro CNC?
Metti un centro di lavoro accanto a una fresatrice CNC in un'officina e la differenza visibile è il cambio utensile automatico (ATC). Un centro di lavoro CNC è una macchina utensile a controllo numerico progettata per eseguire fresatura, foratura, alesatura, maschiatura e alesatura in un'unica configurazione, estraendo gli strumenti da un caricatore e cambiandoli senza le mani dell'operatore. Questa capacità trasforma un’operazione di taglio con un solo utensile in un processo sequenziale: la macchina può affrontare il pezzo, forarne i fori, alesare i diametri critici e maschiare le filettature, tutto in un ciclo di programma.
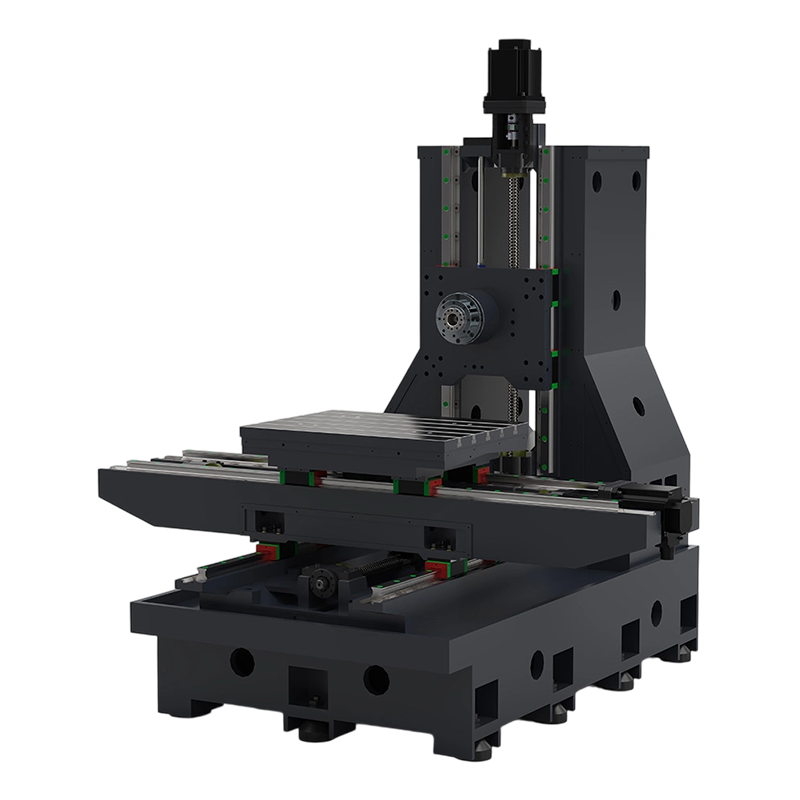
Perché questo è importante dal punto di vista dei costi? Perché ogni cambio manuale degli utensili è fonte di variazione. L'utensile si posiziona diversamente nel supporto, la coppia di serraggio dell'operatore è diversa e lo stato di riscaldamento del mandrino cambia. Un centro di lavoro elimina queste variabili, motivo per cui la ripetibilità, e non la velocità, è il vero motivo per cui le officine si aggiornano. Lo schema seguente mostra i componenti principali che valuterai su qualsiasi centro di lavoro: la colonna, la testa del mandrino con il suo azionamento, il piano di lavoro, il magazzino utensili, il pannello di controllo e la base che sostiene l'intera struttura.
Componenti principali di un centro di lavoro CNC
Per una panoramica più dettagliata su come il sistema di controllo coordina il mandrino, gli assi e i cambi utensile, la nostra guida a cos'è un centro di lavoro CNC e perché è importante spiega passo dopo passo il ciclo di controllo.
Le tre configurazioni principali
Quasi tutti i centri di lavoro sul mercato rientrano in tre famiglie. La scelta è guidata dalla forma del pezzo, dal numero di facce da lavorare e dalle dimensioni del pezzo.
Centri di lavoro verticali (VMC)
Il VMC mantiene il mandrino perpendicolare alla tavola. È l'impostazione predefinita per parti piatte, piastre di stampo, staffe e qualsiasi pezzo le cui caratteristiche critiche siano accessibili dall'alto. L'installazione è semplice perché il tavolo è aperto su tre lati e l'investimento iniziale è il più basso delle tre famiglie. Per un'officina che taglia pezzi di produzione tipici con una corsa X fino a circa 1.000 mm, una VMC offre il miglior rapporto tra capacità e capitale investito. La VMC economica EV850 è un punto di ingresso rappresentativo per le officine che stanno abbandonando la fresatura manuale.
 EV850 Centro di lavoro verticale economico per officine di produzione Questo VMC offre un punto di ingresso conveniente per le officine che abbandonano la fresatura manuale, con un design che facilita il caricamento della gru, l'accesso per la manutenzione e il funzionamento dell'HMI con un solo tasto. Visualizza il prodotto →
Centri di lavoro orizzontali (HMC)
Ruota il mandrino di 90 gradi e ottieni l'HMC. L'orientamento orizzontale consente la caduta dei trucioli dall'utensile e dal pezzo in lavorazione, migliorando la durata dell'utensile e la finitura superficiale su fori profondi e parti squadrate. Gli HMC accettano inoltre i sistemi di cambio pallet in modo più naturale rispetto ai VMC, quindi dominano le celle automatizzate che lavorano alloggiamenti di trasmissione, corpi di valvole e involucri di pompe in volumi medio-alti. Il centro di lavoro orizzontale HMC80 presenta il layout caratteristico: mandrino, colonna e un sistema pallet espandibile in una cella multi-pallet.
 Centro di lavoro orizzontale HMC80 per celle pallet automatizzate Con il suo mandrino orizzontale e il layout adatto ai pallet, questa macchina è adatta a pezzi con fori profondi e squadrati e può espandersi fino all'automazione multi-pallet per volumi medio-alti. Visualizza il prodotto →
Centri di lavoro a portale
Quando il pezzo supera circa 1,5 m nella corsa X, subentra il portale. Il mandrino scorre su un ponte sostenuto da due colonne, mentre il pezzo rimane fermo sul bancale. Il telaio chiuso offre un'eccellente rigidità su un ampio involucro, motivo per cui i portali sono attrezzature standard nelle grandi officine di matrici e stampi, nella lavorazione strutturale aerospaziale e nella lavorazione di lamiere pesanti. Il centro di lavoro a portale PL2016 è un tipico esempio di portale di medie dimensioni con 2.000 mm di corsa X.
 PL2016 Centro di lavoro a portale per pezzi rigidi di grandi dimensioni Un portale di medie dimensioni con corsa X di 2.000 mm, costruito per lavori di grandi dimensioni su matrici, stampi, settore aerospaziale e piastre in cui la rigidità del telaio chiuso su un grande involucro è essenziale. Visualizza il prodotto →
| Criterio | VMC | HMC | Portale |
|---|---|---|---|
| Orientamento del mandrino | Verticalee | Orizzontale | Verticalee |
| Forma della parte migliore | Parti piatte, funzionalità di accesso dall'alto | Parti squadrate, fori profondi, lavorazione multi-faccia | Grandi piastre, grandi stampi, parti strutturali lunghe |
| Viaggio X tipico | 600–1.380 millimetri | 630–1.000 millimetri | 2.000–2.500 mm |
| Evacuazione truciolo | Moderato | Eccellente (assistito dalla gravità) | Moderato |
| Potenziale di automazione | Manuale o pallet | Norma del pallet | Manuale o su rotaia |
| Indice relativo dei prezzi | 1.0 | 1.6–1.9 | 2.2–2.8 |
La scelta tra queste famiglie raramente riguarda quale sia "migliore". La scelta tra un VMC e un HMC dipende dalla geometria della parte e dalle dimensioni del lotto: il nostro confronto VMC contro HMC espone le regole decisionali in termini pratici.
Specifiche chiave che determinano le prestazioni nel mondo reale
Quattro gruppi di specifiche determinano se un centro di lavoro merita il suo mantenimento: corsa dell'asse, prestazioni del mandrino, capacità dell'utensile e sistema di controllo. Devono essere esaminati come un pacchetto, perché una corsa di grandi dimensioni con un mandrino debole o un magazzino utensili piccolo bloccherà i lavori reali, indipendentemente dai numeri della brochure.
I valori della corsa degli assi corrispondono alle specifiche del catalogo degli attuali modelli di centri di lavoro New Era.
La corsa dell'asse è il primo filtro perché definisce la dimensione massima della parte. Come regola pratica, non acquistare una macchina la cui dimensione della parte più grande supera il 70% della corsa nominale: è necessario spazio per il bloccaggio del pezzo, i morsetti e lo spazio per gli utensili.
| Specifica | Ingresso VMC | HMC | Portale |
|---|---|---|---|
| Corsa di lavoro X/Y/Z | 850×560×560 mm | 800×700×700mm | 2.000×1.600×800 mm |
| Cono del mandrino | BT40 | BT40/BT50 | BT50 |
| Gamma di velocità del mandrino | 8.000–12.000 giri/min | 6.000–8.000 giri al minuto | 4.000–6.000 giri al minuto |
| Rivista di utensili capacity | 16–24 strumenti | 24–40 utensili | 16–24 strumenti |
| Applicazione tipica | Stampi, staffe, piastre | Alloggiamenti, cilindri, celle | Stampi di grandi dimensioni, lastre aerospaziali |
La velocità del mandrino dovrebbe corrispondere al materiale dominante. Se si taglia principalmente acciaio, è sufficiente un mandrino da 8.000 giri/min e produce una coppia migliore a velocità inferiori rispetto a un'unità da 12.000 giri/min; se tagli l'alluminio, la gamma di giri più alta vale il costo aggiuntivo.
Abbinamento della macchina alla parte: un confronto radar
I proprietari delle officine solitamente valutano una macchina in base a sei criteri: flessibilità di configurazione, rigidità, efficienza dell'ingombro, disponibilità all'automazione, capacità di realizzare pezzi di grandi dimensioni ed efficienza dei costi. Traccia le tre configurazioni e i compromessi diventano visibili.
Confronto qualitativo: le valutazioni riflettono i punti di forza tipici di ciascuna configurazione nelle comuni applicazioni per officine di lavoro.
Il radar rende esplicito il compromesso. Un VMC è leader in termini di flessibilità ed efficienza dei costi, motivo per cui rimane il primo centro di lavoro più comune. Un HMC è all'avanguardia nella predisposizione all'automazione e nel controllo dei trucioli: la risposta giusta quando la stessa famiglia di componenti funziona per mesi. Un portale offre rigidità e capacità di grandi parti, ma paga una penalità in termini di ingombro e prezzo. Scegli la dimensione che fallisce più spesso nei tuoi lavori attuali e lascia che sia l'asse decisivo.
Dove i centri di lavoro si guadagnano da vivere
I centri di lavoro CNC sono utilizzati in ogni segmento della produzione di precisione. Lo schema comune è che maggiore è il valore del pezzo, maggiore è l’impatto finanziario di un singolo errore dell’operatore e più forte è la necessità di processi automatizzati e ripetibili. Le applicazioni tipiche includono:
- Stampo e matrice: nuclei, cavità e portaelettrodi, spesso abbinati a un elettroerosione a tuffo per angoli interni acuti e dettagli temprati che le frese non possono raggiungere.
- Automotive: alloggiamenti trasmissione, pinze freni, fusi a snodo e corpi pompa nelle serie medio-alte.
- Aerospaziale: nervature strutturali, paratie e parti monolitiche a pareti sottili in cui la rimozione di materiale è elevata e la rigidità è fondamentale.
- Medicina ed elettronica: alloggiamenti di strumenti, prototipi di impianti, stampi di connettori e dissipatori di calore dove le tolleranze sono strette e i lotti sono piccoli.
Nelle officine di stampi, una soluzione comune ed efficace è quella di lasciare che il centro di lavoro esegua il 70-80% della rimozione del materiale e utilizzare un'elettroerosione CNC per la geometria che una fresa rotante non può produrre. Questa combinazione spiega perché i produttori di stampi tendono a investire in entrambe le tecnologie anziché scommettere su una.
Costo di proprietà: cosa si somma in cinque anni
Il prezzo di acquisto è il numero più visibile, ma è il più piccolo e utile. Nel corso di cinque anni, il costo di proprietà di un centro di lavoro comprende attrezzature e bloccaggio pezzi, manutenzione, energia, tempi di programmazione e il costo dello spazio stesso. Una macchina che lavora su due turni può giustificare il suo prezzo in 18-24 mesi; la stessa macchina che funziona sei ore al giorno può impiegare cinque anni. Acquista la capacità che puoi effettivamente caricare.
Indice indicativo per volumi di lavoro comparabili: i preventivi effettivi dipendono dalle opzioni, dal sistema di controllo e dalla configurazione.
I prezzi relativi tra le classi sono solo l'inizio. Il bloccaggio e l'attrezzatura spesso aggiungono il 10-20% al prezzo di acquisto del primo set di lavoro. L'energia e i materiali di consumo sono una linea più piccola, ma la manutenzione non lo è: un VMC di medie dimensioni necessita di un servizio di ispezione e lubrificazione del mandrino secondo un programma fisso, e rinviare tale lavoro crea il classico modello di guasto in cui le tolleranze si spostano e la macchina si guasta durante un ordine di produzione invece che durante un tempo di fermo pianificato.
Punti di manutenzione che proteggono l'investimento
Il piano di manutenzione che mantiene accurato un centro di lavoro non è complicato, ma deve essere seguito secondo un calendario, non secondo un programma di crisi:
- Ad ogni turno: controlla la concentrazione del liquido refrigerante, la lubrificazione delle vie e la temperatura del mandrino; ascoltare eventuali rumori di taglio insoliti.
- Settimanalmente: ispezionare il braccio del magazzino utensili e i sensori del morsetto; pulire il cono del mandrino.
- Mensilmente: controlla i valori del gioco e della compensazione degli assi; ispezionare le coperture per eventuali trucioli.
- Trimestralmente: esegui un test ballbar per verificare la circolarità e la precisione della diagonale.
- Annualmente: allineamento geometrico completo, calibrazione della bilancia e manutenzione del sistema di lubrificazione.
La manutenzione programmata è l’assicurazione più economica che puoi acquistare. Un centro di lavoro mantenuto nel suo ciclo di calibrazione manterrà la tolleranza per anni; uno trascurato consumerà attrezzature costose e sarà rilavorato molto prima di fallire completamente.
Domande frequenti sui centri di lavoro CNC
Q1. Cos’è un centro di lavoro CNC?
Un centro di lavoro CNC è una macchina utensile controllata da computer che esegue fresatura, foratura, alesatura, maschiatura e alesatura con un cambio utensile automatico, quindi più operazioni avvengono in un ciclo di programma senza cambio utensile manuale.
Q2. Qual è la differenza tra un VMC e un HMC?
Un centro di lavoro verticale ha un mandrino verticale e si adatta a parti piatte con caratteristiche in alto. Un centro di lavoro orizzontale ha un mandrino orizzontale, una migliore evacuazione dei trucioli ed è la scelta migliore per pezzi squadrati e celle pallet automatizzate.
Q3. Quanto costa un centro di lavoro CNC?
Un VMC entry-level è il modo più conveniente per entrare, mentre gli HMC costano circa da 1,5 a 1,9 volte di più e i portali da 2,2 a 2,8 volte di più per buste comparabili. Il costo totale di proprietà quinquennale comprende anche attrezzature, manutenzione, energia e programmazione.
Q4. Cosa significano 3 assi, 4 assi e 5 assi?
Descrivono il numero di assi controllati. Una macchina a 3 assi si muove X, Y e Z. Una macchina a 4 assi aggiunge una tavola rotante. Un 5 assi aggiunge due assi rotanti in modo che l'utensile possa avvicinarsi alla parte da quasi qualsiasi angolazione in un'unica configurazione.
Q5. Un centro di lavoro può sostituire una fresatrice CNC?
Nella maggior parte dei lavori di produzione, sì, perché il centro di lavoro aggiunge il cambio automatico degli utensili, tempi di ciclo più rapidi e una migliore coerenza. L'eccezione sono i pezzi molto grandi e lunghi che necessitano dell'ingombro esteso di una fresatrice o di un portale dedicato.
Q6. A cosa serve un centro di lavoro a portale?
Portale machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


Se sei interessato ai nostri prodotti, contattaci.
DETTAGLI DI CONTATTO
Nantong New Era Technology Co., LTD
- Parco industriale a cinque stelle, distretto di Chongchuan, città di Nantong, provincia di Jiangsu, Cina
- TEL:+86-19851302688
- E-Mail: [email protected]
Prodotti
Link rapido
Notizie
Terminale mobile
NANTONG NEW ERA TECHNOLOGY CO., LTD Tutti i diritti riservati. Produttori di centri di lavorazione CNC Fabbrica cinese di centri di lavorazione
