


Novità del settore
Casa / Novità / Novità del settore / CNC a portale a cinque assi: la guida completa dell'acquirente per la lavorazione di precisione su larga scala
CNC a portale a cinque assi: la guida completa dell'acquirente per la lavorazione di precisione su larga scala
 2026.09.16
 Novità del settore
Quando un telaio aerospaziale di 3 metri arriva nella tua officina, la strategia di lavorazione non riguarda solo la velocità del mandrino. La questione è se un bloccaggio può mantenere la tolleranza su tutta la lunghezza del pezzo. Una macchina CNC a portale a cinque assi risponde a questa domanda combinando un grande telaio a ponte con cinque assi di movimento simultaneo.
Innanzitutto la conclusione: un CNC a portale a cinque assi è il modo più pratico per lavorare pezzi grandi e complessi in un unico setup. Meno manipolazioni significano migliore precisione, minori costi di attrezzatura e un tempo di ciclo totale più breve. Il resto di questo articolo spiega come funziona la struttura, quali specifiche contano e dove questa classe di macchine guadagna terreno.
Cos'è una macchina CNC a portale a cinque assi?
Una macchina a portale è costruita attorno a due colonne montate a pavimento che supportano una traversa. La testa del mandrino scorre sulla trave, mentre il pezzo si trova su un tavolo tra le colonne. Rispetto a un centro di lavoro verticale con telaio a C, il design a portale offre una rigidità molto più elevata per unità di prezzo quando l'area di lavoro supera i 2 metri circa.
La parte "5 assi" significa tre assi lineari (X, Y, Z) più due assi rotanti. Nella maggior parte delle configurazioni a portale a cinque assi, gli assi rotanti sono un asse A (inclinazione attorno a X) e un asse C (rotazione attorno a Z) integrati nella testa del mandrino. Alcuni modelli posizionano invece gli assi rotanti sulla tavola, il che è meglio per pezzi estremamente pesanti.
Comprendere la differenza diventa più facile se inizi nozioni di base sui centri di lavoro a portale e quindi confrontare le opzioni di stile della testa.
Il disegno sottostante mostra i moduli strutturali tipici di una macchina CNC a portale a cinque assi.
Cinque assi, 3 2 o tre assi: abbinamento del movimento alla parte
Non tutti i pezzi di grandi dimensioni necessitano di lavorazione simultanea a cinque assi. Molte parti prismatiche sono perfettamente gestite da un portale a tre assi o da una testa posizionale 3 2. La decisione dipende da quanti lati devi raggiungere, se le superfici sono scolpite e quanto spesso puoi permetterti di serrarle nuovamente.
| Capacità | Portale a 3 assi | 3 2 posizionale | 5 assi simultanei |
|---|---|---|---|
| Configurazioni per una parte a cinque lati | 4–6 | 2–3 | 1 |
| Fori e porte angolati | Indicizzazione manuale | Sì | Sì |
| Contornatura 3D complessa | Limitato | Finitura a gradini | Finitura a passaggio singolo |
| Sforzo di programmazione | Basso | Medio | Alto |
| Investimento relativo | Bassoest | Metà | Altoest |
Configurazioni necessarie per una tipica parte di grandi dimensioni a cinque lati
Confronto illustrativo; il conteggio effettivo delle impostazioni dipende dalla geometria della parte e dalla configurazione della macchina.
Il punto pratico: se le parti sono per lo più piatte con fori angolari occasionali, un portale 3 2 consente di risparmiare denaro e ridurre il rischio di programmazione. Se lavori pale di turbine, giranti, inserti di stampi con curve composte o parti con sottosquadri difficili da raggiungere, il movimento simultaneo a cinque assi è l'unico modo per finirli in modo efficiente.
Specifiche chiave da verificare prima dell'acquisto
Busta e tavolo da lavoro
La distanza tra le colonne definisce la larghezza massima del pezzo. La corsa dell'asse Y definisce la profondità che puoi raggiungere dalla parte anteriore della tavola, mentre la corsa dell'asse Z controlla l'altezza massima della parte più la lunghezza dell'utensile. Misurare sempre anche l'apparecchio nella busta, non solo la parte.
- Corsa dell'asse X: normalmente da 3 a 12 m per macchine a portale
- Distanza tra le colonne: scegli 300–500 mm più larghe del tuo pezzo provato più grande
- Carico tavola: verificarlo con il pezzo effettivo più il peso dell'attrezzatura
Prestazioni del mandrino
La potenza e la coppia del mandrino determinano la quantità di materiale che è possibile rimuovere per passaggio. Un mandrino da 10.000–15.000 giri/min con 30–60 kW copre la maggior parte delle applicazioni aerospaziali in alluminio e acciaio per stampi. Per titanio o Inconel, cerca una velocità inferiore con una coppia più elevata e una robusta interfaccia HSK o Capto.
Configurazione degli assi e testa rotante
Verificare se gli assi rotanti sono una testa del tipo a forcella, una testa girevole o un design basato su tavola. Le teste a forca sono comuni per il lavoro simultaneo a cinque assi perché consentono una migliore portata dell'utensile e una minore interferenza con la traversa. Per pezzi molto pesanti, un design basato su tavola con assi rotanti B/C può essere la scelta più sicura.
Compatibilità controllo e CAM
Le macchine a portale a cinque assi dipendono dalla capacità del CNC di gestire la trasformazione cinematica, il controllo TCP (punto centrale dell'utensile) e la prevenzione delle collisioni. Il post-processore CAM deve corrispondere esattamente alla cinematica della testa. Chiedere al costruttore l'elenco dei post-processori prima di firmare l'ordine.
Dove conviene: applicazioni che necessitano di un portale a cinque assi
Un CNC a portale a cinque assi non è una macchina per uso generale. Il suo costo viene recuperato quando l'area di lavoro è ampia, la parte è complessa e il ri-serraggio è costoso o rischioso. Tre gruppi di applicazioni dominano la domanda.
Aerospaziale e difesa
I telai monolitici in alluminio, le centine delle ali, i cappucci dei longheroni e le paratie combinano dimensioni lunghe con pareti sottili e lavorazione su cinque lati. La struttura a portale supporta il lungo asse X mentre la testa rotante raggiunge le tasche angolate dei dispositivi di fissaggio senza spostare la parte. Una configurazione riduce anche l'errore geometrico tra le caratteristiche.
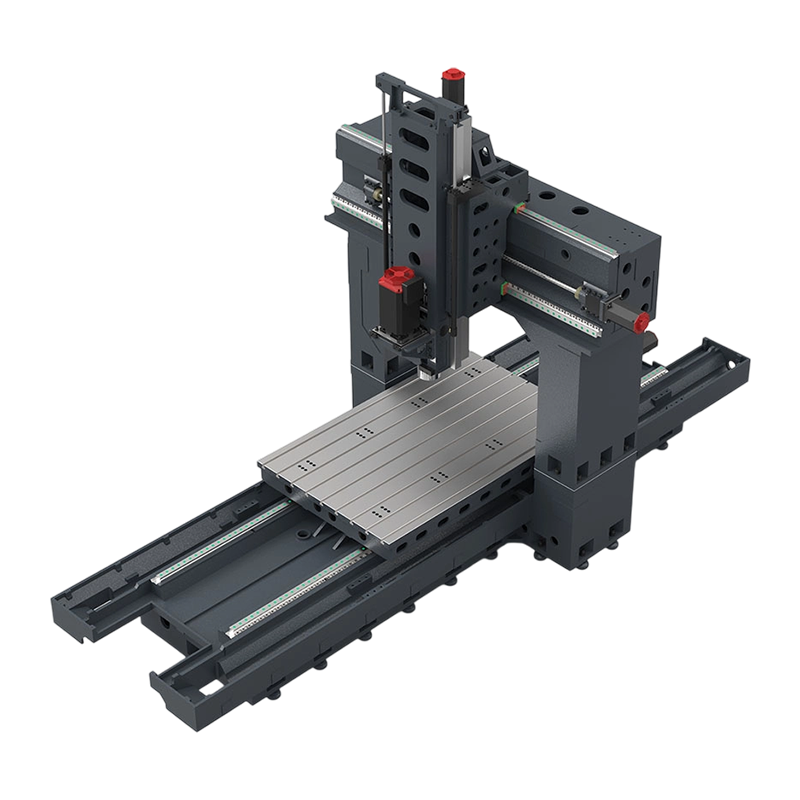 PL2518 Centro di lavoro a portale per parti strutturali di grandi dimensioni Questa macchina a portale a cinque assi si adatta a componenti lunghi in alluminio e ampie superfici di stampi, offrendo un ampio spazio di lavoro e una maggiore produttività del mandrino. Il tavolo accessibile e i controlli intelligenti riducono i tempi di configurazione migliorando l'efficienza della finitura. Visualizza il prodotto →
Produzione di stampi e matrici di grandi dimensioni
Gli stampi per pannelli esterni automobilistici, gli stampi per iniezione plastica di grandi dimensioni e gli utensili per pressofusione richiedono una finitura superficiale continua su ampie aree. Un portale a cinque assi mantiene l'utensile perpendicolare alla superficie, producendo una finitura migliore e tagliando molto meno la lucidatura a mano. La stessa macchina può trattare elettrodi di grafite se dotata di idoneo mandrino ed aspirazione polveri.
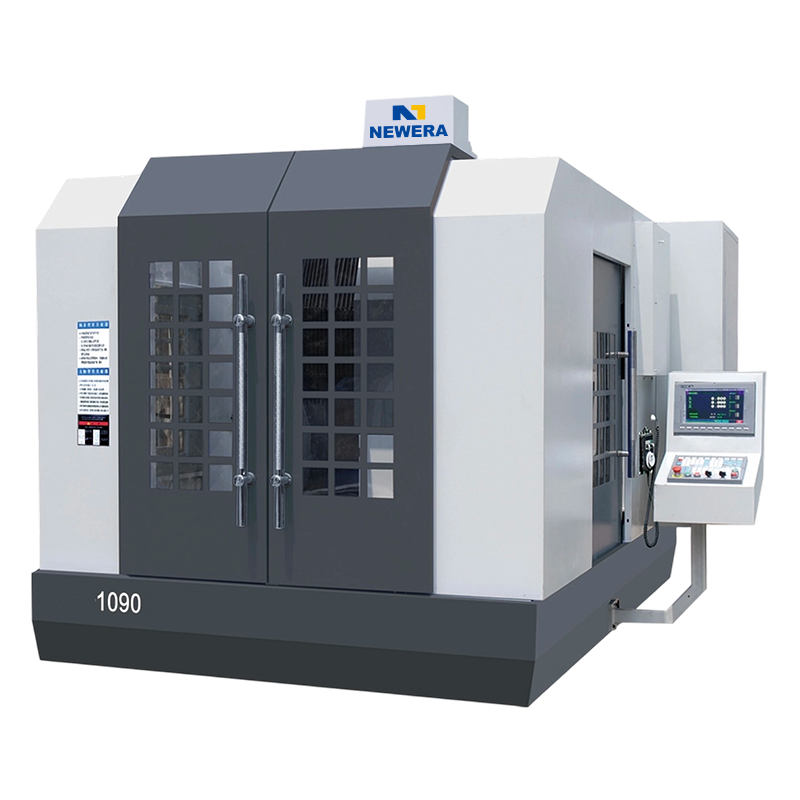 Fresatrice a portale CNC NE1090 per pezzi di grandi dimensioni Costruito per stampi e involucri di grandi dimensioni oltre i limiti dei centri di lavoro verticali, questo mulino a portale utilizza una struttura in ghisa e cuscinetti in ceramica ad alta velocità per garantire rigidità e precisione. La sua profonda portata dell'asse Z gestisce le cavità a cui altre macchine non possono accedere. Visualizza il prodotto →
Energia, ferrovie e attrezzature pesanti
Gli stampi per pale di turbine eoliche, involucri di turbine a gas, telai di carrelli per vagoni ferroviari e grandi scatole del cambio spesso superano i limiti di un centro di lavoro verticale. In questi casi la tavola aperta del portale e l’ampio asse Z consentono al mandrino di accedere a cavità profonde che una macchina con telaio a C semplicemente non può raggiungere.
Errori comuni quando si specifica un portale a cinque assi
- Concentrandosi solo sulla corsa X/Y/Z e ignorando l'altezza della traversa. Una parte può adattarsi al tavolo ma entrare comunque in collisione con la trave quando la testa si inclina.
- Dimenticando che gli assi rotanti necessitano di coppia, non solo di velocità. Molte teste a cinque assi sembrano veloci sulla carta ma non riescono a sostenere uno strumento pesante in un taglio angolato.
- Sottovalutare la curva di apprendimento della programmazione. La lavorazione simultanea a cinque assi richiede competenze CAM, disciplina di impostazione e abitudini di simulazione che le officine a tre assi non hanno.
- Trascurando la lunghezza dell'utensile e la distanza del portautensile. La testa rotante aggiunge dimensioni fisiche, che modificano la portata minima e la posizione Z più bassa.
- Adattamento del mandrino al materiale solo parzialmente, senza considerare il fissaggio e lo smorzamento. Pareti lunghe e sottili su pezzi di grandi dimensioni possono creare vibrazioni che nessun aggiornamento del mandrino può eliminare.
Domande frequenti sul CNC a portale a cinque assi
Q1: A cosa serve una macchina CNC a portale a 5 assi?
Viene utilizzato per pezzi di grandi dimensioni che necessitano di lavorazione su cinque lati o di contorno in un unico setup, in genere parti strutturali aerospaziali, stampi e blocchi di matrici di grandi dimensioni e componenti energetici. Il telaio del portale fornisce la rigidità necessaria per mantenere la precisione durante le lunghe corse.
Q2: Quanto costa una macchina CNC a portale a 5 assi?
Il prezzo dipende dall'area di lavoro, dalla potenza del mandrino, dalla configurazione dell'asse rotante e dal sistema di controllo. Non esistono due citazioni uguali. L'approccio giusto è specificare il pezzo più grande e chiedere al produttore di configurare la macchina attorno ad esso.
Q3: Qual è la differenza tra un portale a 5 assi e un centro di lavoro verticale a 5 assi?
Un VMC ha un telaio a C con il mandrino montato sopra la tavola in un'unica colonna pressofusa. Un portale è dotato di due colonne che supportano una traversa, che aumenta la rigidità e consente una corsa dell'asse X molto più lunga. Il portale è solitamente preferito quando la parte supera i 2 metri.
Q4: Quale precisione può mantenere un CNC a portale a 5 assi?
La precisione dipende dalla compensazione, dal controllo termico e dal feedback della scala. Una macchina adeguatamente specificata può mantenere un posizionamento nell'ordine di diversi centesimi di millimetro, motivo per cui è adatta alla produzione di stampi e di precisione. Il produttore dovrebbe fornire dati di precisione misurati sull'intero volume, non solo in un punto.
Q5: È possibile aggiornare successivamente un CNC a portale a 3 assi a cinque assi?
Il retrofit di una testa o tavola rotante è possibile quando il sistema di controllo e gli azionamenti sono compatibili, ma il costo di progettazione spesso si avvicina a quello di una nuova macchina. La maggior parte delle aziende sceglie la versione a cinque assi quando la macchina a 3 assi non è più sufficiente.
Q6: Di quale manutenzione ha bisogno un centro di lavoro a portale?
La manutenzione si concentra sulla lubrificazione delle guide, sulla pulizia del feedback delle incrostazioni, sul raffreddamento del mandrino e sul controllo delle guarnizioni della testa rotante. Poiché un portale ha un lungo asse X, sono importanti anche controlli regolari del livellamento per evitare variazioni di precisione nel tempo.


Se sei interessato ai nostri prodotti, contattaci.
DETTAGLI DI CONTATTO
Nantong New Era Technology Co., LTD
- Parco industriale a cinque stelle, distretto di Chongchuan, città di Nantong, provincia di Jiangsu, Cina
- TEL:+86-19851302688
- E-Mail: [email protected]
Prodotti
Link rapido
Notizie
Terminale mobile
NANTONG NEW ERA TECHNOLOGY CO., LTD Tutti i diritti riservati. Produttori di centri di lavorazione CNC Fabbrica cinese di centri di lavorazione
