


Novità del settore
Casa / Novità / Novità del settore / Rettificatrice per superfici CNC: la guida completa all'acquisto per la rettifica di precisione
Rettificatrice per superfici CNC: la guida completa all'acquisto per la rettifica di precisione
 2026.08.20
 Novità del settore
Il tuo ultimo preventivo richiede superfici piane e parallele su piastre d'acciaio larghe 20 pollici e lunghe 60 pollici e la tolleranza è misurata in decimi di millesimo di pollice. La rettificatrice CNC che installerai per quel lavoro deciderà se l'ordine genererà profitto o una pila di pezzi scartati.
Dopo oltre 20 anni di costruzione di macchine utensili di precisione, diamo a ogni acquirente lo stesso consiglio in quattro punti: controllare innanzitutto la capacità della tavola, poi la capacità di planarità, quindi il tipo di controllo e infine il supporto a lungo termine del produttore. Una volta che questi quattro hanno ragione, i restanti dettagli sono facili da risolvere.
Questo consiglio deriva dall'esperienza diretta. A Tecnologia della nuova era di Nantong , abbiamo progettato e prodotto rettificatrici superficiali CNC insieme alle nostre linee per elettroerosione e centri di lavoro, quindi vediamo come si comportano queste macchine nelle officine stampi, negli stabilimenti di componenti e nelle attrezzerie in diversi mercati.
Cosa fa una rettificatrice per superfici CNC
Una rettificatrice per superfici CNC rimuove il materiale con una mola abrasiva rotante per creare un piano di riferimento piatto, parallelo e liscio. Il pezzo viene trattenuto su un mandrino elettromagnetico posizionato su un tavolo alternativo; la tavola si sposta avanti e indietro sotto la ruota mentre la testa della ruota si abbassa con incrementi controllati. In una macchina CNC, lo spostamento della tavola, la posizione dell'avanzamento trasversale, l'avanzamento verticale, i cicli di diamantatura e la compensazione dell'usura della mola vengono eseguiti automaticamente da un programma pezzo.
La struttura è semplice concettualmente ma impegnativa nella pratica: ogni componente deve resistere alla deflessione e al calore affinché la superficie finale sia veramente piana. Il diagramma etichettato di seguito mostra gli elementi chiave di una configurazione tipica.
Figura 1. Schema isometrico di una rettificatrice di superficie CNC: 1 basamento della macchina, 2 tavola con piano magnetico e pezzo da lavorare, 3 mola e protezione, 4 testa della mola e mandrino, 5 pannello di controllo CNC, 6 colonna con guide verticali.
Configurazioni della macchina più comuni
- Rettificatrice piana con mandrino orizzontale e tavola alternativa: la scelta standard per la rettifica piana di precisione nelle attrezzerie e nelle officine di produzione.
- Smerigliatrice di superficie a mandrino verticale: utilizza la faccia di una mola a tazza o di una mola segmentale per una rapida rimozione del materiale su ampie aree di lavoro.
- Smerigliatrice di superficie a tavola rotante: passa continuamente il lavoro sotto la mola, adatta a pezzi rotondi o anulari.
Tra questi tipi, la macchina a tavola alternativa con mandrino orizzontale rimane il cavallo di battaglia perché bilancia precisione, rigidità e costo.
Come scegliere la smerigliatrice di superficie CNC giusta
Gli acquirenti chiedono regolarmente una specifica universale, ma non esiste una risposta univoca. Un lavoro di matrice, un lotto di piastre antiusura di precisione e una parte di produzione a lungo termine favoriscono ciascuno una macchina diversa. Lavora attraverso questi sei punti in ordine:
- Tavolo e busta da viaggio. La tavola deve sostenere il pezzo da lavorare più lungo e lasciare comunque spazio per la corsa eccessiva della mola.
- Potenza del mandrino e dimensioni della ruota. Una maggiore potenza rimuove il materiale più velocemente, ma la testa della ruota deve rimanere rigida.
- Planarità e parallelismo. Controllare i valori di accettabilità sull'intera lunghezza di rettifica, non solo su un breve pezzo di prova.
- Livello di controllo. Seleziona il CNC manuale, controllato da programma o completo in base al modello di batch e alle capacità dell'operatore.
- Automazione e accessori. La ravvivatura automatica della mola, il filtraggio del refrigerante e il piano magnetico fanno risparmiare ore di produzione.
- Costruire qualità e servizio. La base della macchina fusa, il design della guida e la capacità del produttore di fornire pezzi di ricambio contano più della vernice.
| Classe macchina | Carico di lavoro dell'operatore | Dimensione del lotto | Ripetibilità | Utilizzo tipico |
|---|---|---|---|---|
| Smerigliatrice manuale di precisione per superfici | Alto | Pezzi unici | Dipendente dall'operatore | Sala attrezzi, riparazione stampi |
| Smerigliatrice idraulica a tavola rettangolare | Medio | Medio | Bene | Piastre piane, acciaio stampato |
| Levigatrice per superfici controllata da programma | Da basso a medio | Medio to large | Alto | Produzione in batch, medicazione automatica |
| Rettificatrice di superficie completamente CNC | Abilità di programmazione | Da piccolo a grande | Molto alto | Cicli complessi, corse non presidiate |
Se il tuo lavoro prevede frequenti cambi di batch, a linea di rettificatrici per piani controllata da programma offre una pratica via di mezzo: i cicli di rettifica memorizzati gestiscono rapidamente l'impostazione, mentre la ravvivatura automatica mantiene la mola in uno stato di taglio costante.
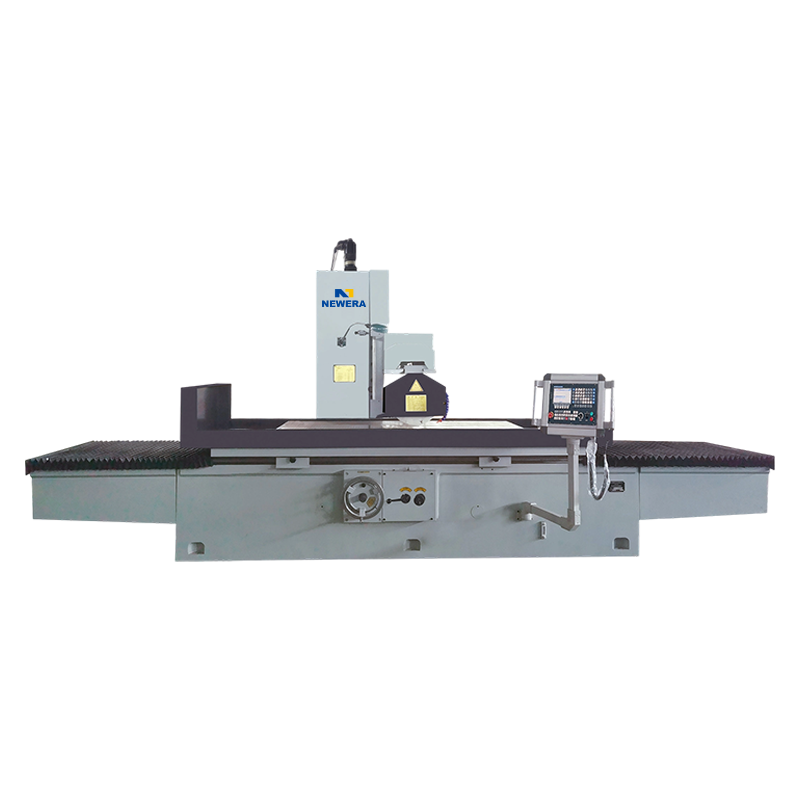 Produttori di rettificatrici per superfici controllate da programma CKM7140/7150/7163/7180 Tecnologia della nuova era di Nantong Co., Ltd is China OEM/ODM CKM7140/7150/7163/7180 Program Controlled Surface Grinding Machine manufacturers and... Visualizza il prodotto →
Che precisione puoi aspettarti?
La planarità è il numero che gli acquirenti chiedono per primo. Una smerigliatrice di superficie di precisione in buone condizioni normalmente mantiene la planarità entro 0,005 mm su 500 mm di lunghezza di rettifica e le macchine ad alta precisione la migliorano fino a 0,003 mm. Il parallelismo tra le due facce rimane nello stesso ordine di grandezza. La finitura superficiale è un parametro separato; la tabella seguente mostra i tipici valori Ra medi per i comuni processi di finitura.
Figura 2. Valori Ra medi per i comuni processi di finitura, basati sui dati tipici del manuale di lavorazione; inferiore è più liscio.
Lo stesso valore Ra su due macchine diverse può ancora nascondere differenze nei segni di bruciatura, nell'usura delle ruote e nella stabilità termica. L'avanzamento controllato e la ravvivatura automatica influiscono su questi risultati tanto quanto il mandrino stesso. Per il lavoro su stampi e attrezzature, il ns Rettificatrici superficiali di precisione da 250AH combina sottili passaggi di avanzamento verso il basso con una testa a mola rigida, che mantiene questo livello di precisione pratico in una sala attrezzi di medie dimensioni.
 Produttori di rettificatrici per superfici di precisione 250AH/250AHR/250AHD, Azienda - Tecnologia della nuova era di Nantong Co., Ltd is China OEM/ODM 250AH/250AHR/250AHD Precision Surface Grinding Machine manufacturers and company, Visualizza il prodotto →
Rettificatrici di superficie CNC vs. manuali e idrauliche
Su una smerigliatrice di superficie manuale, la qualità dipende dalla disciplina dell'operatore: la frequenza di ravvivatura della mola, il flusso di refrigerante e la valutazione dell'avanzamento si spostano tutti da una parte all'altra. Le macchine controllate da programma e CNC trasferiscono questa responsabilità al sistema di controllo. I guadagni misurabili sono gli stessi in quasi tutti i negozi:
- Planarità ripetibile dal primo pezzo di un lotto all'ultimo.
- Ravvivatura automatica della mola dopo un numero di passate programmato.
- Tempi di configurazione più brevi quando viene restituito lo stesso lavoro.
- Finitura superficiale più stabile indipendentemente dai cambi di turno.
La capacità di planarità si adatta anche alla lunghezza della parte. La tabella seguente mostra i tipici intervalli di accettazione per la rettifica di qualità standard e ad alta precisione su lunghezze di rettifica comuni.
Figura 3. Intervalli illustrativi di accettazione della planarità comunemente presenti nelle schede tecniche delle smerigliatrici di superficie; i valori effettivi dipendono dal modello e dalle condizioni della macchina.
Il vantaggio più grande è l'utilizzo. Una macchina CNC o controllata da programma può eseguire un ciclo completo di ravvivatura e rettifica con solo una leggera supervisione, liberando il tuo miglior macchinista per il lavoro di impostazione e misurazione. Il compromesso è il prezzo di ingresso e la necessità di qualcuno in grado di programmare i cicli.
Molte officine non necessitano di un controller CNC completo per automatizzare fino a questo punto. Il Smerigliatrici superficiali a tavola rettangolare con albero orizzontale da M7132 a M7180 utilizzano la corsa motorizzata della tavola e l'avanzamento incrociato per ridurre il carico di lavoro fisico pur consentendo il controllo manuale, il che li rende un passaggio naturale tra la rettifica da banco e il CNC completo.
 Rettifica di superficie della tavola rettangolare ad albero orizzontale M7132/7140/7150/7163/7180-16 Tecnologia della nuova era di Nantong Co., Ltd is China OEM/ODM M7132/7140/7150/7163/7180-16 Horizontal Shaft Rectangular Table Surface Grinding Mac... Visualizza il prodotto →
Applicazioni che vediamo ogni giorno
Le smerigliatrici di superficie producono le superfici piane di riferimento su cui si basano le operazioni successive. Le industrie che dipendono da loro condividono un bisogno comune di dati precisi:
- Stampo e matrice: blocchi di stampi, piastre di stampo e inserti che devono chiudersi e allinearsi entro micron.
- Settore automobilistico: dischi di trasmissione, dischi separatori di frizione e superfici dei freni.
- Aerospaziale: dispositivi di ispezione e blocchi di riferimento della radice della pala.
- Medicina ed elettronica: distanziatori di precisione, alloggiamenti per sensori e dispositivi di prova.
In queste officine la molatura è spesso la prima operazione dopo la segatura perché crea il dato a cui fanno riferimento tutte le lavorazioni successive. Per consigli pratici ed esperienze operative che vanno oltre il catalogo, il ns copertura di notizie di settore sulle applicazioni delle macchine utensili spiega cosa guardare durante l'installazione, la vestizione e la configurazione.
Budgeting e valore a lungo termine
I cartellini dei prezzi sono facili da confrontare; i costi del ciclo di vita non lo sono. Quattro voci di costo determinano quanto ti costa realmente una levigatrice di superficie:
- Prezzo della macchina. Le dimensioni della tabella e il livello di controllo dominano questa cifra.
- Utensileria. Supporto per equilibratura ruote, ravvivatore diamantato, filtro del liquido refrigerante e un buon mandrino magnetico.
- Installazione e formazione. Una rettificatrice CNC è produttiva tanto quanto l'operatore che la programma.
- Manutenzione e ricambi. L'usura delle guide, la qualità dell'olio idraulico e i cuscinetti del mandrino determinano la precisione decennale della macchina.
Nella nostra esperienza, gli acquirenti che confrontano i valori di accettazione della planarità, il design della guida e le funzioni di controllo prima di guardare il prezzo si ritrovano costantemente con un costo inferiore per parte rettificata. Una macchina di un produttore con un centro di produzione e assemblaggio interno ti offre anche un posto dove cercare risposte e questa tranquillità è parte del valore.
Domande frequenti sulla rettificatrice per superfici CNC
Cos'è una rettificatrice per superfici CNC?
Una rettificatrice per superfici CNC utilizza una mola abrasiva rotante per produrre superfici piane, parallele e lisce su parti metalliche. Il controllo CNC automatizza lo spostamento della tavola, l'avanzamento trasversale, l'avanzamento verso il basso, la ravvivatura della mola e la compensazione dell'usura, in modo che l'operatore possa riprodurre lo stesso risultato su ogni parte.
Qual è la differenza tra una smerigliatrice superficiale e una smerigliatrice cilindrica?
Una smerigliatrice di superficie produce superfici piane su pezzi tenuti su una tavola alternativa, mentre una smerigliatrice cilindrica ruota il pezzo attorno al proprio asse per rettificare diametri esterni o interni rotondi. Entrambi utilizzano mole abrasive, ma la cinematica della macchina e il bloccaggio del pezzo sono completamente diversi.
Quanto costa una rettificatrice per superfici CNC?
Il prezzo è determinato principalmente dalle dimensioni della tavola, dalla potenza del mandrino e dal livello di controllo. Una piccola rettificatrice di superficie manuale è il punto di ingresso più economico, mentre una macchina CNC completa con ravvivatura automatica e filtraggio del refrigerante rappresenta un investimento maggiore, ma per la produzione in lotti di solito si ripaga in termini di manodopera risparmiata e riduzione degli scarti.
Quale finitura superficiale può ottenere una rettificatrice piana?
I valori Ra tipici vanno da 0,2 a 0,8 µm per la rettifica superficiale regolare. Con una ravvivatura fine, mole bilanciate e un refrigerante stabile, le macchine di precisione possono raggiungere circa 0,1 µm Ra, che copre la maggior parte dei requisiti di stampi e attrezzature.
Qual è la differenza tra una smerigliatrice piana a mandrino orizzontale e una a mandrino verticale?
Una macchina a mandrino orizzontale rettifica con la periferia della mola ed è la scelta standard per superfici piane di alta precisione; una macchina a mandrino verticale rettifica con la faccia della mola, rimuove il metallo più velocemente su ampie aree ed è preferita per la rimozione di materiale pesante dove la finitura è meno critica.
Come si effettua la manutenzione di una rettificatrice per superfici?
Mantenere il piano magnetico pulito e smagnetizzato dopo ogni lavoro, lavare il liquido refrigerante e controllarne la concentrazione settimanalmente, ravvivare la ruota quando si lucida, lubrificare le guide nei tempi previsti e controllare periodicamente la planarità della tavola e la precisione dell'avanzamento verso il basso in modo che piccole usure non si trasformino in parti di scarto.


Se sei interessato ai nostri prodotti, contattaci.
DETTAGLI DI CONTATTO
Nantong New Era Technology Co., LTD
- Parco industriale a cinque stelle, distretto di Chongchuan, città di Nantong, provincia di Jiangsu, Cina
- TEL:+86-19851302688
- E-Mail: [email protected]
Prodotti
Link rapido
Notizie
Terminale mobile
NANTONG NEW ERA TECHNOLOGY CO., LTD Tutti i diritti riservati. Produttori di centri di lavorazione CNC Fabbrica cinese di centri di lavorazione
