


Novità del settore
Casa / Novità / Novità del settore / Spiegazione dei tipi di elettroerosione: una guida pratica alle classi di macchine per elettroerosione a tuffo CNC
Spiegazione dei tipi di elettroerosione: una guida pratica alle classi di macchine per elettroerosione a tuffo CNC
 2026.08.26
 Novità del settore
Chiedete a dieci responsabili di attrezzeria quale macchina per elettroerosione utilizzano e sentirete dieci varianti della stessa risposta: a tuffo, a filo o con foratura. La parte che confonde i nuovi acquirenti è il livello di controllo stampato sulla macchina: ZNC, PNC o CNC. Se il vostro lavoro prevede una cavità dello stampo cieco con un elettrodo sagomato, la decisione pratica è solitamente il livello di controllo, non la famiglia di processo. Questa guida inizia con i principali tipi di processo di elettroerosione, quindi confronta le tre architetture di controllo dell'elettroerosione a tuffo e mostra quale si adatta al budget e al carico di lavoro tipici di un'officina.
Panoramica dei tipi di elettroerosione: affondamento, filo e foratura
La lavorazione con elettroerosione rimuove il materiale con scintille controllate tra due elettrodi. Un elettroerosione a tuffo forma la forma di un elettrodo prelavorato nel pezzo sotto fluido dielettrico. L'elettroerosione a filo taglia un percorso attraverso un pezzo solido utilizzando un sottile filo energizzato. L'elettroerosione per foratura utilizza un elettrodo tubolare rotante per realizzare fori profondi e di piccolo diametro. La microelettroerosione riduce lo stesso principio a caratteristiche molto piccole. Tra questi, l’elettroerosione a tuffo è la scelta più comune per le cavità degli stampi perché può produrre tasche cieche, nervature e superfici strutturate che il filo non può raggiungere.
| Tipo di elettroerosione | Processo | Ideale per | Elettrodo | Risultato tipico |
|---|---|---|---|---|
| Elettroerosione a tuffo | L'elettrodo formato erode una cavità | Cavità di stampi, matrici, forme 3D complesse | Blocco di grafite o rame | Cavità cieche con finitura fine o testurizzata |
| Elettroerosione a filo | Il filo viaggiante taglia la parte | Matrici per stampaggio, utensili per punzonatura di precisione | Filo ottonato o zincato | Bordi puliti ed elevata precisione dimensionale |
| Elettroerosione per foratura | L'elettrodo a tubo rotante crea un foro profondo | Fori di raffreddamento, fori di inizio filettatura filo | Elettrodo tubolare in ottone o rame | Foratura rapida di fori profondi con meno bave |
| Microelettroerosione | Elettrodi miniaturizzati a bassa energia di scarica | Microstampi, ugelli, componenti medicali | Elettrodo a microasta o tubo | Dettagli molto fini e piccole caratteristiche |
I compromessi non riguardano solo la forma. L'elettroerosione a filo non ha forza laterale e produce bordi molto puliti, ma necessita di un foro iniziale e taglia solo le caratteristiche. L'elettroerosione a tuffo eccelle quando un elettrodo può raggiungere direttamente una cavità complessa. Per i negozi che stanno valutando la loro prima macchina, macchine per elettroerosione a tuffo rimangono il punto di ingresso più flessibile perché un singolo elettrodo può essere riutilizzato per un lotto di cavità identiche.
In un elettroerosione a tuffo, il principio di funzionamento è semplice: una servotesta sostiene l’elettrodo, il serbatoio dielettrico circonda l’area di lavorazione e il pezzo si trova sul tavolo con uno spinterometro controllato tra l’elettrodo e la superficie del pezzo.
Vista isometrica semplificata di un sistema di elettroerosione a tuffo.
Livelli di controllo dell'elettroerosione a tuffo: ZNC, PNC e CNC
Una volta scelto l’elettroerosione a tuffo, il sistema di controllo definisce la capacità della macchina, il prezzo e il livello di abilità dell’operatore richiesto. Sul mercato sono comuni tre architetture di controllo: ZNC, PNC e CNC. Condividono la stessa base meccanica ma differiscono per la quantità di automatizzazione della sequenza di lavorazione.
Macchine ZNC: posizionamento manuale con asse Z automatico
ZNC sta per controllo numerico dell'asse Z. La macchina gestisce automaticamente la profondità di accensione, mentre l'operatore posiziona manualmente X e Y e gestisce la configurazione dell'elettrodo. Questa è l'architettura dell'elettroerosione a tuffo più semplice e un'opzione pratica per le attrezzerie con allestitori esperti e bassi volumi di produzione. Se il tuo flusso di lavoro prevede piccoli lotti, un formato compatto Elettroerosione a tuffo ZNC-450 ti offre un ciclo di scintilla controllato senza un investimento di controllo di fascia alta.
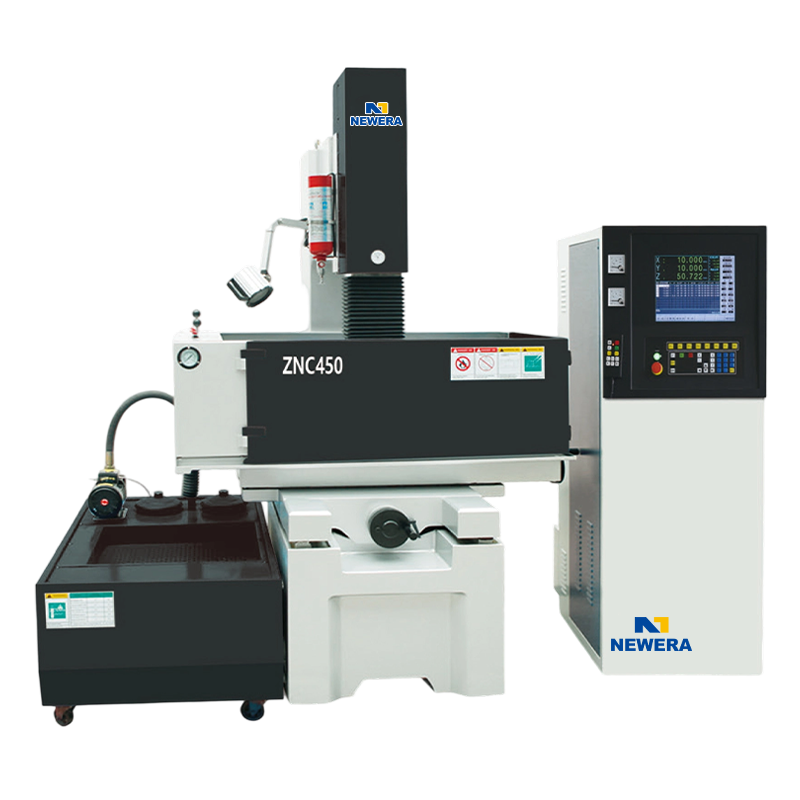 Produttori di macchine per elettroerosione a tuffo ZNC 450 EDM, azienda - Nantong Nuovo Nantong New Era Technology Co., Ltd è un produttore e azienda cinese di macchine per elettroerosione a tuffo/elettroerosione a tuffo ZNC 450 ZNC 450, sistemi di nebbia... Visualizza il prodotto →
Macchine PNC: Posizioni e Sequenze Programmate
Le macchine PNC aggiungono memoria e posizionamento programmabile. L'operatore può memorizzare le posizioni degli elettrodi, la profondità di accensione e le sequenze di lavaggio, riducendo così i tempi di configurazione quando uno stampo presenta più cavità. Per le officine che producono lotti più grandi o lavori ripetitivi frequenti, l'automazione a Elettroerosione a tuffo PNC-450 fornisce di solito un ritorno rapido attraverso cicli più coerenti e una minore supervisione.
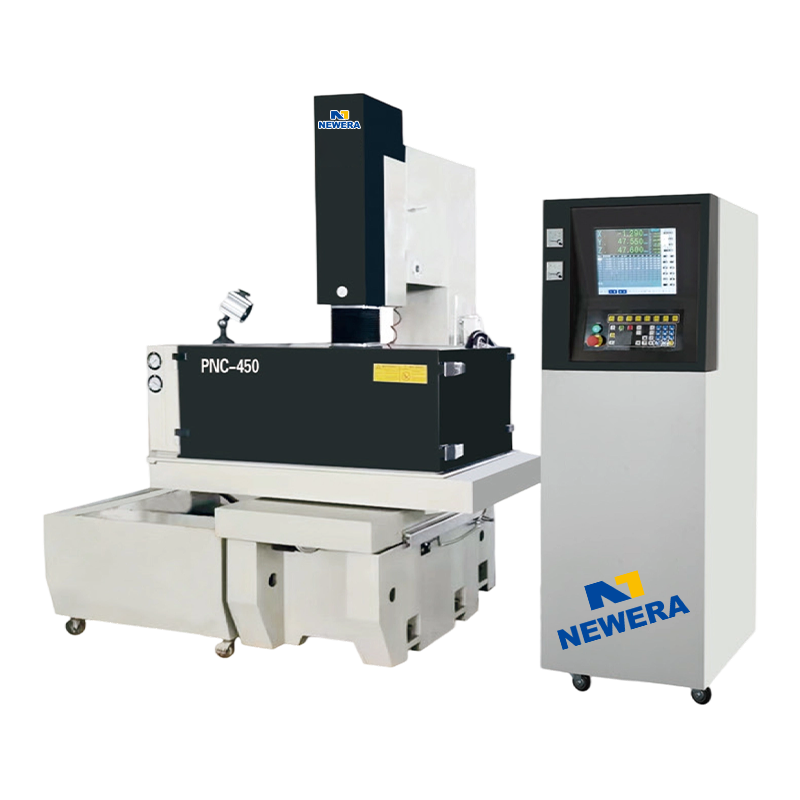 Produttori di macchine per elettroerosione a tuffo PNC 450 EDM, azienda - Nantong Nuovo Nantong New Era Technology Co., Ltd è un produttore e azienda cinese OEM/ODM PNC 450 EDM di macchine per elettroerosione a tuffo/elettroerosione a tuffo, sistemi di nebbia... Visualizza il prodotto →
Macchine CNC: lavorazione multiasse completa
Gli elettroerosioni a tuffo CNC portano ulteriormente il concetto con una completa coordinazione multiasse. Il controllo può azionare X, Y, Z e assi rotanti aggiuntivi, orbitare attorno all'elettrodo per migliorare il lavaggio, creare erosione conica o elicoidale e supportare il funzionamento non presidiato con sistemi di cambio utensile. Questa è la categoria da scegliere per lavori su stampi e matrici di alta precisione in cui la ripetibilità e i lunghi cicli non presidiati giustificano il prezzo più elevato. Una macchina di questa classe, come la Elettroerosione a tuffo CNC-540 , sposta l'attività di impostazione dall'operatore al programma CAM.
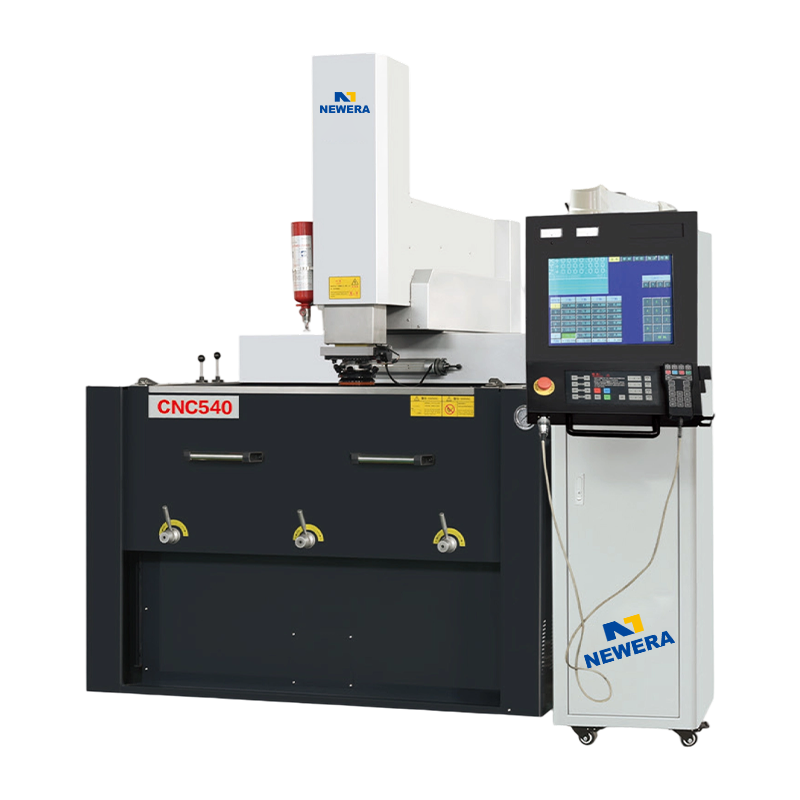 Produttori di macchine per elettroerosione a tuffo CNC 540 EDM, azienda - Nantong Nuovo Nantong New Era Technology Co., Ltd è un produttore e azienda cinese OEM/ODM CNC 540 EDM di macchine per elettroerosione a tuffo/elettroerosione a tuffo, l'alta... Visualizza il prodotto →
Confronto relativo dei livelli di controllo ZNC, PNC e CNC. Un punteggio di prezzo più alto significa una macchina più costosa.
Come scegliere il tipo di elettroerosione giusto
Non esiste una risposta universale. La decisione dovrebbe iniziare con la geometria della parte e poi passare al volume di produzione. Nel settore della lavorazione meccanica, l'approccio più affidabile è quello di abbinare prima la famiglia di processi alla forma dell'elemento, quindi scegliere il livello di controllo in base al numero di ore di funzionamento effettivo della macchina.
- Le cavità cieche con elettrodi formati puntano all'EDM a tuffo.
- Contorni passanti in acciaio temprato puntati su elettroerosione a filo.
- Fori di raffreddamento profondi o fori per la filettatura del filo indicano la foratura dell'EDM.
- Un mix elevato e lavori ripetitivi frequenti rendono attraente una macchina PNC.
- Il funzionamento non presidiato 24 ore su 24 è il luogo in cui il CNC guadagna il suo premio.
- Con volumi ridotti e operatori altamente qualificati possono comunque ottenere buoni risultati con ZNC.
Prima di approvare un budget, esamina cosa a L'EDM a tuffo può gestire realisticamente in modo da non sovraacquistare la precisione o sottodimensionare la vasca di lavoro.
Domande frequenti sui tipi di elettroerosione
Qual è la differenza tra elettroerosione ed elettroerosione a tuffo?
L'EDM è la famiglia di processi più ampia. L'EDM a tuffo è il tipo specifico che utilizza un elettrodo sagomato per erodere una cavità in un pezzo.
Quali sono i tre tipi principali di EDM?
I tre tipi principali sono l'elettroerosione a tuffo, l'elettroerosione a filo e l'elettroerosione per foratura. La microelettroerosione viene talvolta elencata come quarta categoria.
Quale tipo di elettroerosione è migliore per la realizzazione di stampi?
L'EDM a tuffo è solitamente la soluzione migliore per le cavità dello stampo perché può produrre forme cieche e complesse con un elettrodo formato.
Cosa significa ZNC in una macchina per elettroerosione?
ZNC significa che l'asse Z è controllato numericamente mentre X e Y sono posizionati manualmente. È l'architettura di controllo entry-level.
Una macchina per elettroerosione CNC vale il costo aggiuntivo?
Per le officine che utilizzano stampi multi-cavità o con turni non presidiati, le macchine CNC solitamente si ripagano grazie a costi di manodopera inferiori e una migliore ripetibilità.
L’elettroerosione a filo può creare una cavità cieca?
No. L'elettroerosione a filo taglia solo il pezzo in lavorazione, quindi una cavità cieca normalmente richiede un'elettroerosione a tuffo con un elettrodo formato.


Se sei interessato ai nostri prodotti, contattaci.
DETTAGLI DI CONTATTO
Nantong New Era Technology Co., LTD
- Parco industriale a cinque stelle, distretto di Chongchuan, città di Nantong, provincia di Jiangsu, Cina
- TEL:+86-19851302688
- E-Mail: [email protected]
Prodotti
Link rapido
Notizie
Terminale mobile
NANTONG NEW ERA TECHNOLOGY CO., LTD Tutti i diritti riservati. Produttori di centri di lavorazione CNC Fabbrica cinese di centri di lavorazione
